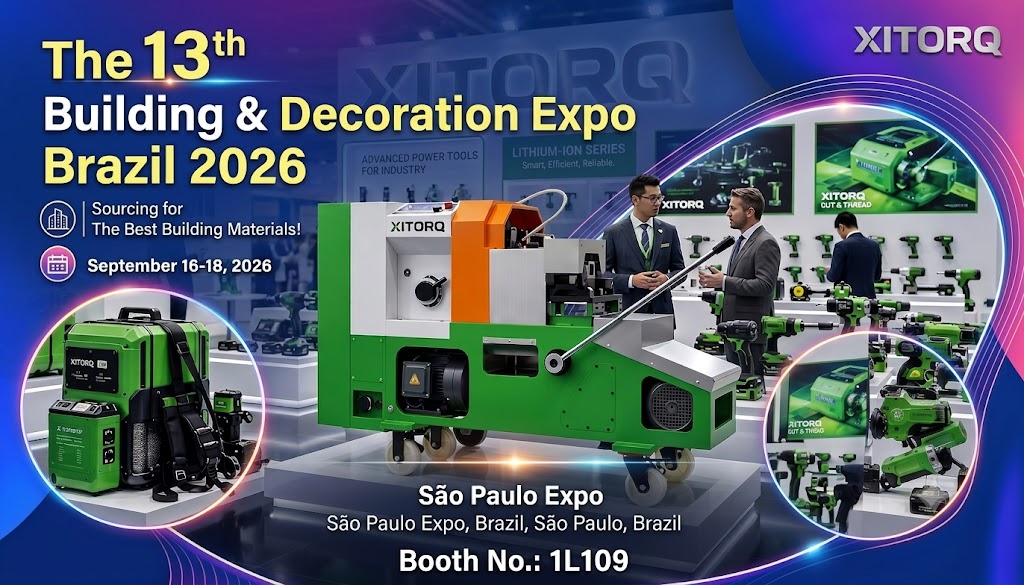
Intelligent Pipe Tightening Machine
1. Intelligent na pagsasaayos, electric screwing 2. I-save ang paggawa at pagbutihin ang kahusayan 3. Ang layout ay makatwiran, ligtas at maa...
Tingnan ang Mga Detalye
Isang tubing fabricator na lumilipat mula sa abrasive chop saw patungo sa a metal cold cutting saw agad na napansin ang isang bagay: ang hiwa na dulo ay malamig sa pagpindot at ang gilid ay halos handa na para sa hinang. Walang paggiling, walang asul na pagkawalan ng kulay, walang paghihintay na lumamig ang bahagi. Ang agarang pagkakaiba na iyon - isang burr-free, dimensionally stable na hiwa - ang dahilan kung bakit ang mga cold saw ay naging pamantayan para sa mataas na dami ng istrukturang bakal, tubo, at pagproseso ng aluminyo. Ang pag-unawa sa talim, bilis, at pakikipag-ugnayan ng feed ay nagiging isang pang-matagalang asset na low-cost-per-cut ang magandang cold saw.
Ang isang malamig na cutting saw ay gumagamit ng may ngipin na pabilog na talim na gawa sa high-speed steel (HSS) o tungsten carbide-tipped (TCT) na mga segment. Ang talim ay umiikot sa isang kontrolado, medyo mababa ang RPM — madalas sa pagitan ng 20 at 150 m/min na bilis ng ibabaw, depende sa materyal — at ang workpiece ay ipinapasok sa talim o ang ulo ng talim ay gumagalaw sa materyal. Ang proseso ng pagputol ay isang tunay na chip-forming, milling-like operation: bawat ngipin ay gumugupit ng maliit, crescent-shaped chip at dinadala ito palabas ng kerf. Dahil ang karamihan ng init na nabuo ay napupunta sa chip kaysa sa workpiece o blade, ang materyal ay nananatiling cool. Malaki ang kaibahan nito sa abrasive cutting, kung saan ang friction ay nagpapalit ng halos lahat ng enerhiya sa init na pumapasok sa bahagi.
Ang mga two-stage na gearbox o direct-drive na motor ay nagpapanatili ng pare-parehong torque sa mababang bilis ng talim. Ang Flood coolant o minimum-quantity lubrication (MQL) ay direktang inilalapat sa cutting zone upang higit pang kontrolin ang temperatura at flush chips. Ang resulta ay isang hiwa na may mahigpit na tolerance — karaniwang ±0.1 mm sa diameter at perpendicularity — at walang zone na apektado ng init na makakapagpabago sa microstructure ng metal o magdudulot ng warping.
Ang mga tindahan na sumusubaybay sa bawat bahagi na gastos at downtime ay nag-uulat ng malinaw na mga pakinabang kapag lumipat sa cold cutting. Ang mga benepisyo ay higit pa sa isang malinis na gilid.
Ang pagganap ng isang cold saw ay nakasalalay sa pagpili ng tamang talim para sa metal na pinuputol. Ang dalawang kritikal na variable ay ang tooth material at tooth pitch (teeth per inch, o TPI). Pangkalahatang mga alituntunin:
Kapag may pagdududa, mas maraming ngipin ang hindi katumbas ng mas mahusay na hiwa. Ang sobrang pinong pitch sa makapal na materyal ay nagdudulot ng chip packing at overload ng blade. Ang layunin ay magkaroon ng 2-3 ngipin na nakadikit sa kapal ng pader.
| materyal | Uri ng Blade | Bilis ng Ibabaw (m/min) | Rate ng Feed (mm/rev) |
|---|---|---|---|
| Banayad na bakal (solid bar) | HSS, triple-chip | 25–35 | 0.05–0.08 |
| Hindi kinakalawang na 304/316 tube | Cobalt HSS o TCT | 15–25 | 0.04–0.06 |
| Mga extrusions ng aluminyo | TCT, pinakintab na plauta | 100–150 | 0.10–0.20 |
| Tubong carbon steel na manipis na dingding | HSS, fine pitch (10–14 TPI) | 30–40 | 0.04–0.06 |
Ang mga operator ay madalas na nagpapatakbo ng mga malamig na lagari nang napakabilis, na ginagaya ang abrasive na gawi ng gulong. Ang tamang bilis ng ibabaw ay depende sa materyal at diameter ng talim. Ang isang karaniwang pagkakamali ay ang paggamit ng 350 mm blade sa parehong RPM bilang isang 250 mm blade — surface speed scales na may diameter. Palaging itakda ang bilis sa metro kada minuto, hindi RPM lamang.
Ang rate ng feed, na kumokontrol sa kapal ng chip, ay parehong kritikal. Ang isang feed na masyadong magaan ay bumubuo ng init sa pamamagitan ng pagkuskos, na maagang napurol ang talim. Masyadong mabigat ang isang feed na nag-overload sa ngipin at maaaring magdulot ng sakuna na bali ng ngipin. Ang perpektong chip ay isang mahigpit na kulutin, kulay-pilak na laso sa bakal - asul o kayumanggi chips ay nagpapahiwatig ng init, at alikabok ay nagpapahiwatig ng gasgas. Ayusin ang feed hanggang ipakita ng mga chips na kulay silver-to-light-straw.
Ang coolant application ay dapat tumama sa cutting zone, hindi lamang bahain ang blade. Ang mga semi-synthetic na coolant sa 5–8% na konsentrasyon ay nagbibigay ng pinakamahusay na balanse ng paglamig at pag-flush ng chip. Para sa aluminyo, pinipigilan ng tuwid na langis o MQL mist ang pagbuo ng chip nang hindi nabahiran ang metal.
Ang mga malamig na lagari ay magagamit sa ilang mga format, ang bawat isa ay angkop sa partikular na dami at mga kinakailangan sa katumpakan.
Para sa mga pasilidad sa pagputol ng tubo na isusulid sa ibang pagkakataon, ang isang semi-awtomatikong cold saw ay nakaposisyon kaagad bago ang threading station ay lumikha ng isang tuluy-tuloy na daloy ng trabaho. Tinitiyak ng kuwadrado at walang burr na dulo ng malamig na lagari na maayos na gumagana ang threading die, binabawasan ang pagkasuot ng die at inaalis ang mga re-cut rejects.
Sa anumang pipe fabrication line, ang kalidad ng cut end ay direktang nakakaapekto sa threading tool life at thread form accuracy. Ang isang cold-sawn pipe na dulo ay pumapasok sa threading machine na walang sukat, walang burr, at walang out-of-round distortion. Binabawasan nito ang radial load sa threading dies at humahantong sa mas mahigpit na thread tolerances. Maraming mga tindahan na pinagsasama ang isang metal cold cutting saw na may awtomatikong pipe threader ay nag-uulat ng 20-30% na pagtaas sa buhay ng die dahil lang sa hindi napuputol ang mga dies sa mga oxidized, gulanit na mga gilid. Para sa mga operasyon na nagpoproseso ng galvanized o stainless pipe, pinipigilan din ng kalinisan ng cold cut ang kontaminasyon at galling habang sinulid.
Habang ang mga cold saws ay hindi lamang ang pagpipilian para sa metal sectioning, nangingibabaw ang mga ito sa mga partikular na aplikasyon. Ang desisyon ay kadalasang nauukol sa materyal, laki ng batch, at downstream na mga pangangailangan sa pagtatapos.
| Pamamaraan | Gupitin ang Kalidad | Input ng init | Pinakamahusay na Application |
|---|---|---|---|
| Cold Saw | Walang burr, parisukat | Minimal | Tubo, tubo, solids; mataas na dami; malapit-hinang-handa |
| Abrasive Chop Saw | Magaspang, burred, HAZ | Napakataas | Field cutting, rebar, one-off repair |
| Band Saw | Mabuti, bahagyang pagkamagaspang | Mababa | Malaking solid, mabibigat na bundle, mababang halaga ng blade |
| Plasma | Beveled, dross | Mataas | Mga magaspang na structural cut, hindi katumpakan |
Para sa tubo at tubo sa ilalim ng 150 mm diameter kung saan ang kasunod na pag-thread o welding ay binalak, ang cold saw ay nag-aalok ng pinakamahusay na balanse ng bilis, katumpakan, at gastos. Ang mga band saws ay mas mabagal sa bawat hiwa; ang mga nakasasakit na gulong ay nangangailangan ng hakbang sa paglilinis. Ang mga malamig na lagari ay gumagawa ng isang handa nang gamitin na bahagi mula mismo sa makina.
Kahit na ang mga premium na HSS o carbide blades ay maaaring mabigo nang maaga kung babalewalain ang ilang panuntunan sa pagpapatakbo. Ang pinakamadalas na isyu ay kinabibilangan ng:
Ang isang mid-range na semi-awtomatikong cold saw na may 350 mm blade at pneumatic clamping ay maaaring kumpletuhin ang isang hiwa sa 50 mm mild steel tube sa loob ng wala pang 8 segundo, kabilang ang clamp/unclamp. Sa paglipas ng isang shift, iyon ay humigit-kumulang 1,500 piraso kumpara sa 900–1,000 sa isang nakasasakit na lagari, sa sandaling isasaalang-alang mo ang mga pagbabago sa talim at paggiling. Sa pamamagitan ng abrasive na gulong na tumatagal lamang ng 100–200 hiwa at isang malamig na saw blade na tumatagal ng 2,000 hiwa sa pagitan ng mga muling paghahasa, ang labor at consumable savings ay nadaragdagan. Sa isang real-world shift tally, ang isang fabrication shop ay nag-ulat ng consumable cost na bumaba mula $0.22 bawat cut hanggang $0.07 pagkatapos lumipat sa cold cutting — isang 68% na pagbawas — at ang oras ng paggawa bawat bahagi ay bumaba ng 30% dahil inalis ang deburring.
Ang pamumuhunan sa makina ay karaniwang nagbabayad sa loob ng 12–18 buwan sa isang solong-shift na operasyon sa pagputol ng carbon steel tube. Para sa mga stainless at aluminum shop, kung saan ang pag-debur at muling paggawa ay mas mahal, ang break-even ay kadalasang wala pang 9 na buwan.

1. Intelligent na pagsasaayos, electric screwing 2. I-save ang paggawa at pagbutihin ang kahusayan 3. Ang layout ay makatwiran, ligtas at maa...
Tingnan ang Mga Detalye
Core Material & Performance: Ginawa mula sa high-speed steel (HSS), ang threading dies ay nagtatampok ng mahusay na tigas, wear resistance at heat ...
Tingnan ang Mga Detalye
Ang SQ65 2.5-inch 15-65mm dual-speed electric pipe threading machine na ito ay isang propesyonal na tool na pang-industriya na inengineered para sa...
Tingnan ang Mga Detalye
Ang 18V lithium-ion hydraulic crimping tool na ito ay isang portable hydraulic tool na idinisenyo para sa cable terminal crimping. Nagtatampok i...
Tingnan ang Mga Detalye
Ang 380V electric pressure test pump na ito ay isang propesyonal na device na idinisenyo para sa hydrostatic pressure testing at leak detection ng ...
Tingnan ang Mga Detalye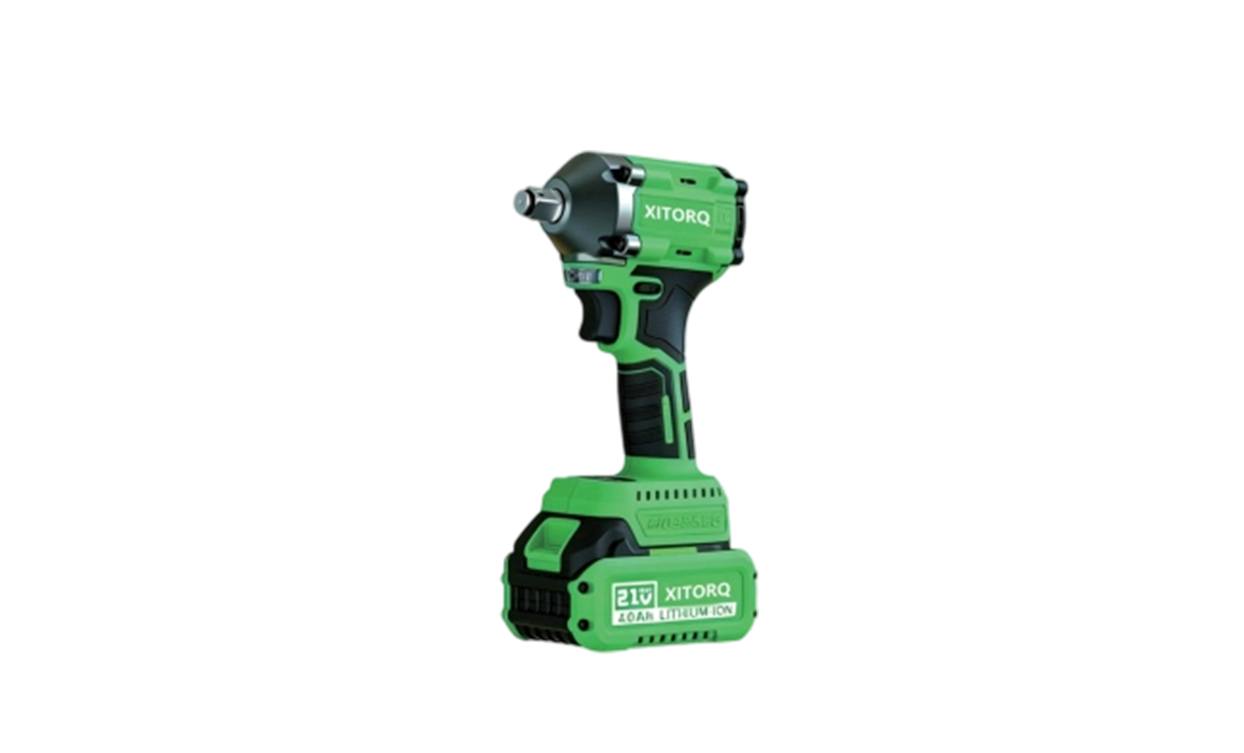
Ang XJ.533 21V lithium-ion brushless impact wrench ay isang 21V battery-powered cordless tool mula sa Xiaojia brand, na pinagsasama ang pinalawig n...
Tingnan ang Mga Detalye
Ang XJ.615 21V lithium-ion brushless hammer drill/driver ay isang dual-purpose cordless drill mula sa Xiaojia brand. Pinapatakbo ng 21V battery pac...
Tingnan ang Mga Detalye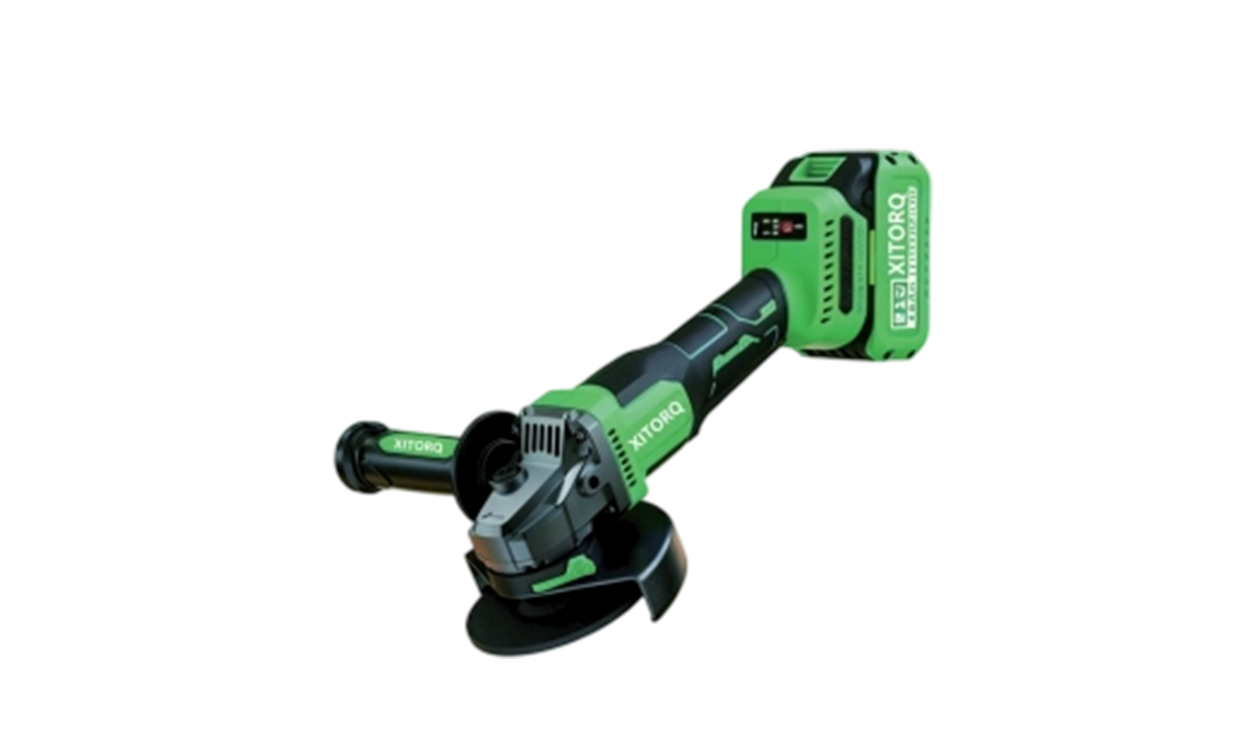
Ang XJ.918 21V lithium-ion high-magnetic brushless angle grinder ay isang heavy-duty industrial-grade grinder mula sa Xiaojia brand. Nagtatampok...
Tingnan ang Mga Detalye
Ang XJ.853 21V lithium-ion high-magnetic brushless circular saw ay isang industrial-grade handheld circular saw mula sa Xiaojia brand. Nagtatamp...
Tingnan ang Mga Detalye
Ang 21V lithium-ion spray gun na ito (modelo ng Maliit na Airplane) ay isang portable cordless painting tool na idinisenyo para sa pag-spray ng pin...
Tingnan ang Mga Detalye
Copyright © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers