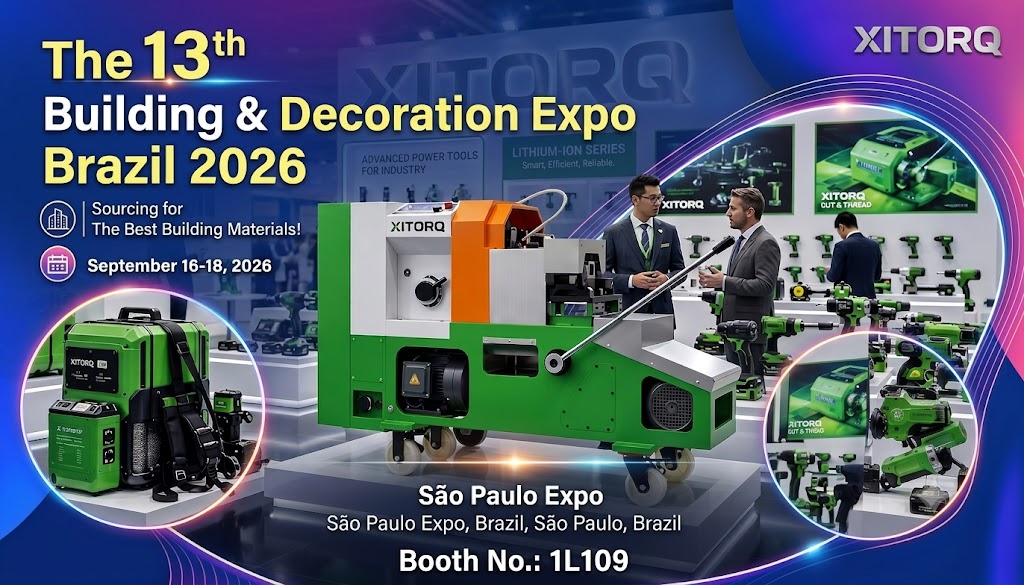
Intelligent Threading Machine
1. Awtomatikong kilalanin ang diameter ng tubo 2. Awtomatikong pagsasaayos at setting ng tool 3. Mga sukat ng tubo mula 15mm hanggang...
Tingnan ang Mga Detalye
Ang mga tool ng spud ay ibinebenta sa mas maraming hugis kaysa sa inaasahan ng karamihan sa mga mamimili, at ang pagkakaiba ay hindi kosmetiko. Ang isang wrench na laki para sa M16 bolts ay hindi makakapantay ng isang M24 flange, ang isang cast spud ay hindi makakaligtas sa isang season ng structural steel, at ang isang spud bar ay hindi isang alignment tool sa lahat. Ang mga sumusunod ay sumasaklaw sa kung ano talaga ang tinutukoy ng pangalan, kung paano itugma ang spud sa isang bolt hole, kung aling bakal ang igiit, at kung saan ang tool ay umaangkop sa isang pagkakasunud-sunod ng fabrication na nagsasangkot sa cutting at threading equipment.
Ang spud tool ay isang hand tool na gumaganang dulo ay isang tapered steel spike, na itinutulak sa isang misaligned bolt hole upang i-lever ang dalawang bahagi sa register at hawakan ang mga ito doon habang may ipinapasok na fastener. Ang spike ay ang spud; ang taper ang gumagawa.
Ang geometry ay simple, at iyon ang punto. Ang isang general-purpose spud ay tumatakbo mula sa humigit-kumulang 6 mm sa dulo hanggang 20 o 25 mm sa balikat, dinudurog sa isang mababaw na taper upang maaari itong maupo sa iba pang lalim. Itulak ito nang kaunti at itinatama nito ang isang maliit na offset. Itulak pa ito at mas gumagalaw ang joint. Ang haba ng katawan na 250 hanggang 450 mm ay nagbibigay ng sapat na leverage upang gumulong ng flange nang hindi naglalagay ng permanenteng liko sa bolt.
Kung saan ang isang spud tool ay nakakakuha ng lugar nito sa site:
Ang terminong spud tool ay sumasaklaw sa hindi bababa sa tatlong magkakaibang produkto, at ang pagkalito sa mga ito sa yugto ng pagbili ay ang pinakakaraniwang pagkakamali sa kategoryang ito. Ang ibaba sa ibaba ay naghihiwalay sa kanila sa pamamagitan ng working end, size at failure mode.
| Spud wrench (podger) | Tapered spike at nakapirming hex jaw | 250 hanggang 450 mm ang haba; 12 hanggang 25 mm taper base | Flange at structural alignment, pagkatapos ay humihigpit | Ang panga ay hindi maaaring tumugma sa bawat laki ng nut |
| Structural spud wrench | Mas mahabang taper, mas mabigat ang katawan, minsan mukha ng martilyo | 300 hanggang 600 mm; hanggang sa 1.4 kg | Steel na pagtayo sa taas at mabigat na bolted na koneksyon | Masyadong mabigat at masyadong mahaba para sa bench o small-bore na trabaho |
| Spud bar | Pait o punto sa isang mahabang solidong bar | 1.0 hanggang 1.5 m; 3 hanggang 12 kg | Pag-angat, pag-prying, paglipat ng plato at riles | Walang dulo ng wrench; ay hindi ihanay ang isang bolt hole |
| Spud (pipe stub) | Maikling weld stub o utong | Tumutugma sa laki ng tubo | Mga nozzle, test point, drains sa mga sisidlan | Hindi isang hand tool sa lahat |
Itinatakda ng bolt diameter ang clearance hole, ang clearance hole ay nagtatakda ng spud base, at ang spud base ay nagtatakda kung gaano karaming misalignment ang maaari mong hilahin nang walang pinsala. Gawin ang pagkakasunud-sunod sa ayos na iyon at ang tool ay magkasya sa unang pagkakataon.
Gamit ang medium clearance hole sa ISO 273, ang 16 mm bolt ay dumadaan sa 17.5 mm hole, 20 mm bolt hanggang 22 mm, at 24 mm bolt hanggang 26 mm. Ang spud base sa humigit-kumulang85 hanggang 90 porsyento ng diameter ng butas ay malinis na nakaupo at naglilipat pa rin ng puwersa sa bore wall kaysa sa bolt face.
Ang haba ay isang hiwalay na desisyon. Ang 250 hanggang 300 mm na wrench ay nababagay sa bench work at maliliit na flanges, habang ang 400 mm at pataas ay nagbibigay ng abot na kailangan sa malalaking spool at structural na koneksyon. Ang mas mahaba ay hindi makagawa ng mas mahusay: bawat isa na 100 mm ng hawakan ay nagpaparami ng mga puwersang makukuha sa taper, at ang puwersang iyon ay nagpapa-deform sa mga butas kapag ang isang kasukasuan ay hindi maganda sa rehistro.
Ang mga sinulid na koneksyon ay nagpapalaki ng ibang problema sa pagkakahanay. Kung ang isang spool ay pinagsama ng mga NPT, BSPT o BSPP na mga thread sa halip na isang flange, ang fit-up na tanong ay nagiging thread engagement at sealing kaysa sa hole register, at ang mga karanasan na dimensyon ay itinakda dito gabay sa mga uri at sukat ng thread ng pipe .
Ang isang spud wrench ay kumikita ng pera nito sa unang 40 mm ng bakal, kaya ang haluang metal at ang heat treatment ay higit na mahalaga kaysa sa anumang iba pang tampok sa tool. Ang drop-forged na chrome-moly gaya ng 4140, na ang taper ay tumigas sa humigit-kumulang 40 hanggang 45 HRC at ang katawan ay naiwang mas malambot, ay ang kumbinasyong humahawak sa hugis nang hindi nagiging malutong.
Drop-forged chrome-moly
Cast o pinagsama carbon steel
Ang tubular steel handle ay pinahihintulutan ang pag-abuso sa site; ang mga hawakan ng kahoy ay sumisipsip ng shock ngunit natuyo at lumiliit; Ang mga insulated composite handle ay ang tanging makatwirang pagpipilian para sa gawaing elektrikal, kung saan ang 1000 V na rating ay isang kinakailangan sa halip na isang magandang-mayroon. Sa gilid ng panga, ang mga nakapirming laki ng mahigpit na pagkakahawak ay pinakamahuhusay, ang mga adjustable na panga ay sumasaklaw sa mas maraming laki ng nut sa halaga ng slop, at ang mga ratcheting na bersyon ay nagpapabilis ng mahabang bolt run ngunit nagdaragdag ng na mahahanap ng grit sa kalaunan.
Ang mga cutting tool na ginamit ilang metro ang layo ay sumusunod sa parehong metalurhiya na lohika. Ang isang threading die na nawalan ng katigasan ay mapunit ang isang thread sa parehong paraan na ang malambot na spud ay makakakuha ng isang butas, kung kaya't ang tool steel grade at heat treatment ay nabibilang sa parehong pag-uusap sa pagbili.
 High-Speed Steel Threading Dies para sa Electric Threading Machine Precision HSS threading dies para sa mga electric machine, na inaalok sa apat na pirasong set para sa BSPT at NPT thread na may mga chip-removal grooves at laser-marked na mga pamantayan. Tingnan ang Produkto →
Ang spud ay isang fit-up tool. Pumapasok ito pagkatapos maputol ang tubo at sinulid o uka, at umalis ito bago mailapat ang huling metalikang kuwintas. Ang mga tindahan na nagpapatakbo ng isang nakapirming pagkakasunud-sunod sa paligid ng panunaw iyon ay dapat na kailangang mag-ream ng isang butas, at ang layout ng kagamitan sa likod ng kung kailan pagkakasunud-sunod ay itinakda sa mga ito. mga solusyon sa paggawa ng tubo at pag-install .
Ang unang hakbang ay kung saan nalilikha ang pinaka-fit-up na sakit. Ang isang hiwa na nasa labas ng parisukat sa pamamagitan ng bahaging degree ay nagtutulak sa flange na mukha nang magkatulad, at walang halaga ng levering ang magbabalik sa mga butas ng bolt sa isang malinis na linya kapag ang mga mukha ay naglalaban sa isa't isa.
 Dalas ng Conversion Metal Cold Cutting Saw 220V 3500W cold saw na may 355 mm blade at 700–1300 rpm variable speed, na may kasamang shadow line guide para sa cut alignment sa pipe fabrication. Tingnan ang Produkto →
Ang ikalawang hakbang ay kung saan napagpasyahan ang kalidad ng thread. Ang basagbasag na sinulid sa isang utong o dulo ng spool ay nagbabago sa resultang haba ng pagpupulong sa pamamagitan ng isang fraction, at ang mga praksyon ang siyang nagpapalit ng dalawang minutong pagkakahanay sa isang dalawampung minutong argumento gamit ang martilyo.
 Intelligent Threading Machine para sa DN15–DN100 Pipe Ang naunang setting ng pipe-diameter at 4 na segundong small-pipe threading ay sumusuporta sa British, American, at metric na mga thread sa carbon, galvanized, stainless, aluminum, at copper pipe. Tingnan ang Produkto →
Karamihan sa mga pagkabigo ng spud tool ay ang pag-lever ng mga pagkabigo: hinihiling sa tool na itama ang higit pang offset kaysa sa kaya ng butas. Ang isang flange na 5 mm sa labas ng rehistro ay naganap ng pinagsamang maluwag at muling itakda, hindi isang mas mahabang wrench at mas bigat ng katawan.
Ang mga hindi kinakalawang na flanges ay higit sa lahat kaysa sa carbon steel. Ang spud ay dapat makipag-ugnayan sa dingding ng butas at wala nang iba pa, dahil ang isang spike na na-drag sa isang flange na mukha ay magpapahid sa ibabaw at magbibigay sa isang daanan ng pagtagas ng isang lugar upang magsimula. Ang mga hardened washer at high-strength structural assemblies ay pantay na hindi nagpapatawad: ang isang taper na masyadong matalim ay mamarkahan ang butas, at ang isang taper na masyadong mapurol ay hindi papasok. Ang isang patak ng anti-seize sa spud ay pinapanatili itong libre sa mga basang kondisyon at binabawasan ang sakit sa mga hindi kinakalawang na butas.
Bumili ayon sa sukat ng butas muna, pangalawa ng bakal at pangatlo ang uri ng panga; bawat iba pang tampok ay kagustuhan. Ang isang maikling checklist ay nagpapanatili ng desisyon sa tamang pagkakasunud-sunod.
Ang isang spud tool ay ginagamit upang i-lever ang hindi naka-align na mga butas ng bolt sa linya at hawakan ang joint habang nilagyan ng fastener. Ang tapered spike ay pumapasok sa butas, ang joint ay gumulong sa rehistro, at ang bolt ay pumapasok nang walang puwersa. Ito ay karaniwang kagamitan para sa flange make-up, structural steel erection at precast alignment.
Ang isang 5/8 inch na bolt ay dumadaan sa isang butas ng clearance na humigit-kumulang 17.5 mm, kaya ang spud base na 15 hanggang 16 mm ay akma nang tama. Ang isang wrench na may 12 mm na base ay magkakalansing sa butas at isang 20 mm na base ay mag-i-wedge bago ito umabot sa lalim ng paggana.
Oo, sa karamihan ng mga merkado na nagsasalita ng Ingles ang dalawang pangalan ay naglalarawan ng parehong tool: isang tapered spike na ipinares sa isang hex jaw. Nag-iiba-iba ang paggamit sa rehiyon, at sa North America ang bersyon ng istruktura ay madalas na tinatawag na spud wrench o bull pin na may nakalakip na wrench.
Maaari itong, nang may pag-iingat. Ang taper ay dapat na hawakan lamang ang bore wall, hindi kailanman ang flange face o ang gasket seating area, at ang bore ay dapat na malinis at lubricated. Para sa hygienic o high-purity na hindi kinakalawang sa trabaho, ang soft-tipped alignment pin at mas ligtas na pagpipilian.
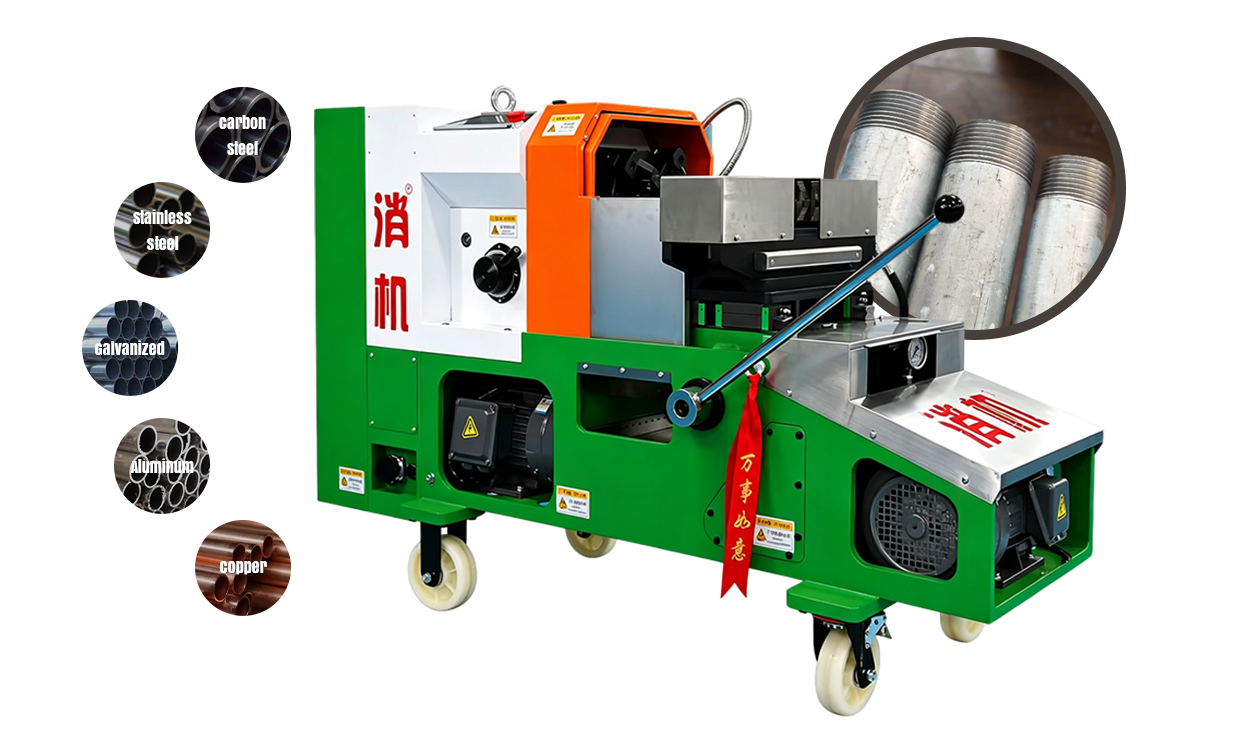
1. Awtomatikong kilalanin ang diameter ng tubo 2. Awtomatikong pagsasaayos at setting ng tool 3. Mga sukat ng tubo mula 15mm hanggang...
Tingnan ang Mga Detalye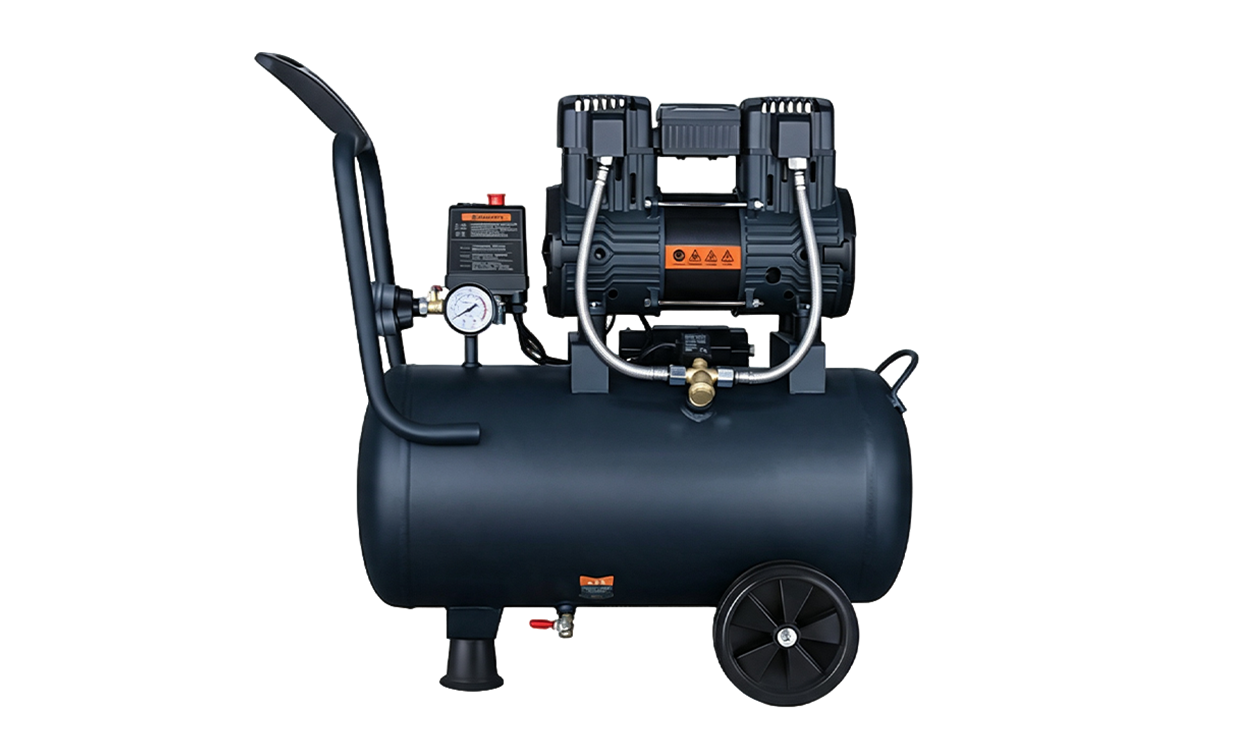
Ang F1680 Series Air Compressor ay ininhinyero para sa matatag at mahusay na supply ng hangin, na nagtatampok ng mga pangunahing teknolohiya...
Tingnan ang Mga Detalye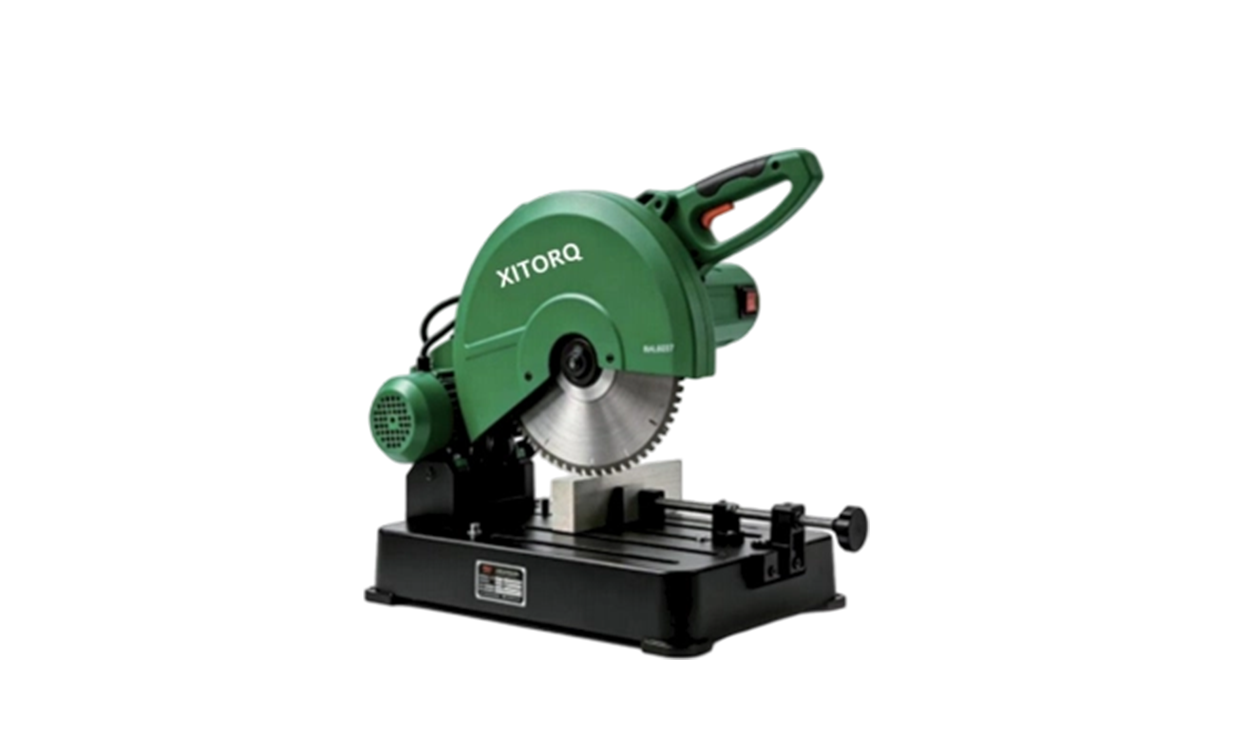
Ang 220V 14" na permanenteng magnet na variable frequency cold saw ay isang pang-industriya-grade cutting tool na idinisenyo para sa pagputol ng pr...
Tingnan ang Mga Detalye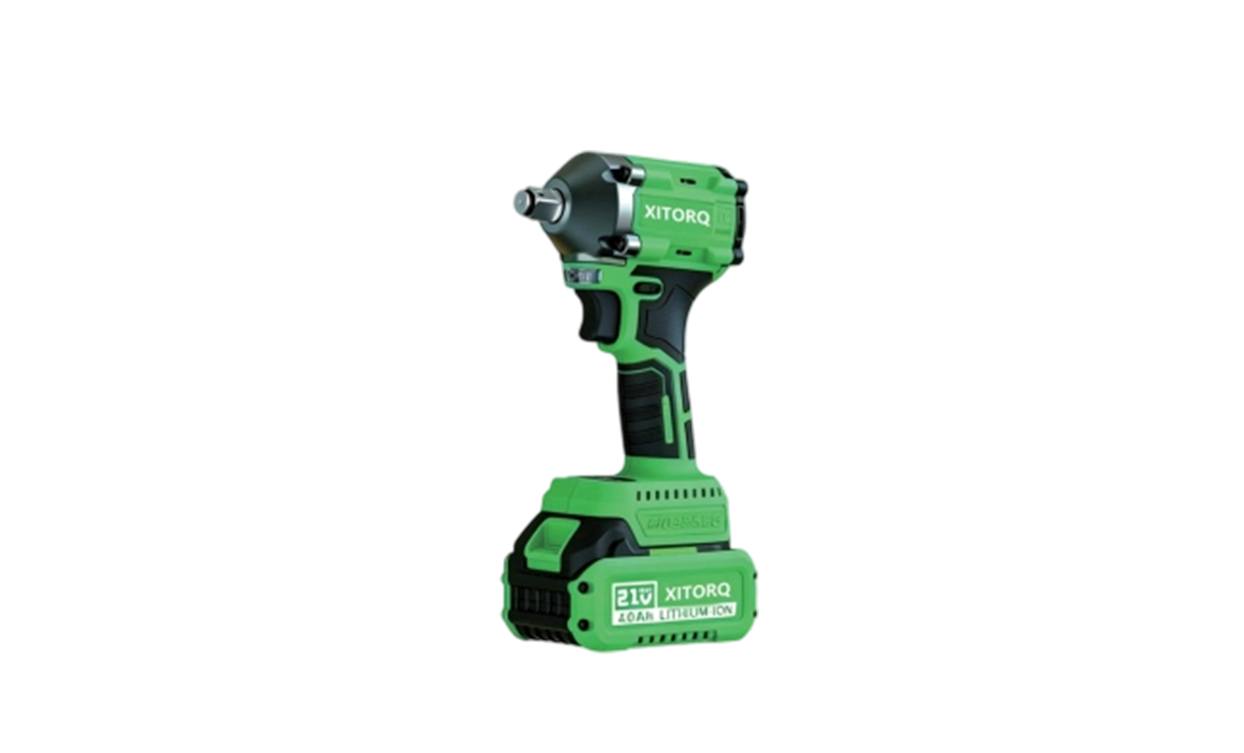
Ang XJ.533 21V lithium-ion brushless impact wrench ay isang 21V battery-powered cordless tool mula sa Xiaojia brand, na pinagsasama ang pinalawig n...
Tingnan ang Mga Detalye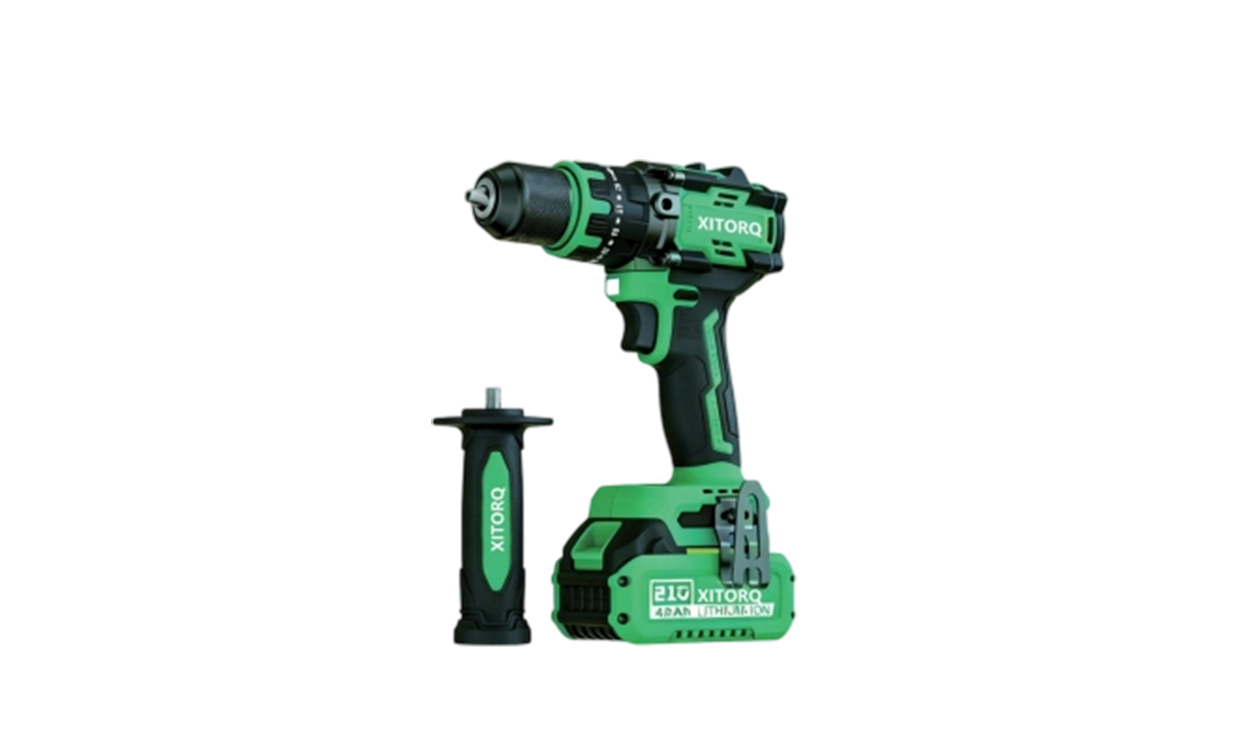
Ang XJ.608 21V lithium-ion brushless hammer drill/driver ay isang versatile industrial-grade cordless drill mula sa Xiaojia brand. Mayroong brus...
Tingnan ang Mga Detalye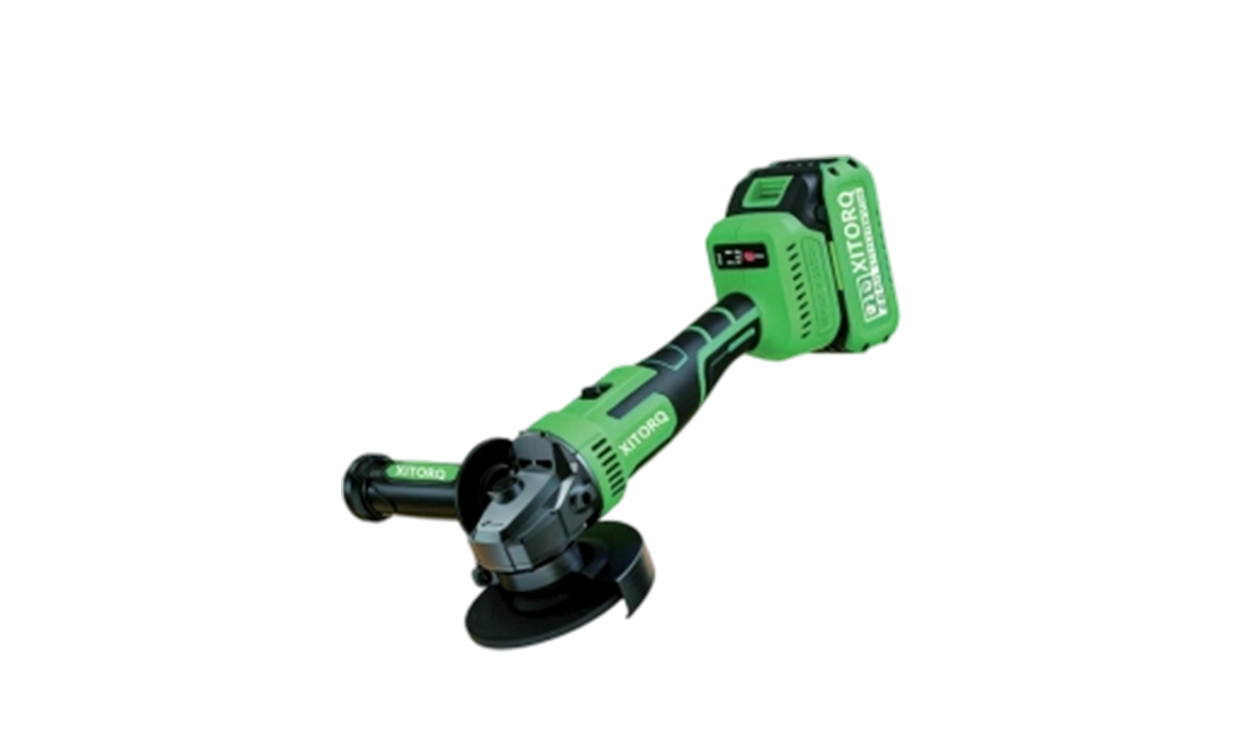
Ang XJ.908 21V lithium-ion high-magnetic brushless angle grinder ay isang industrial-grade grinder mula sa Xiaojia brand. May high-magnetic brushle...
Tingnan ang Mga Detalye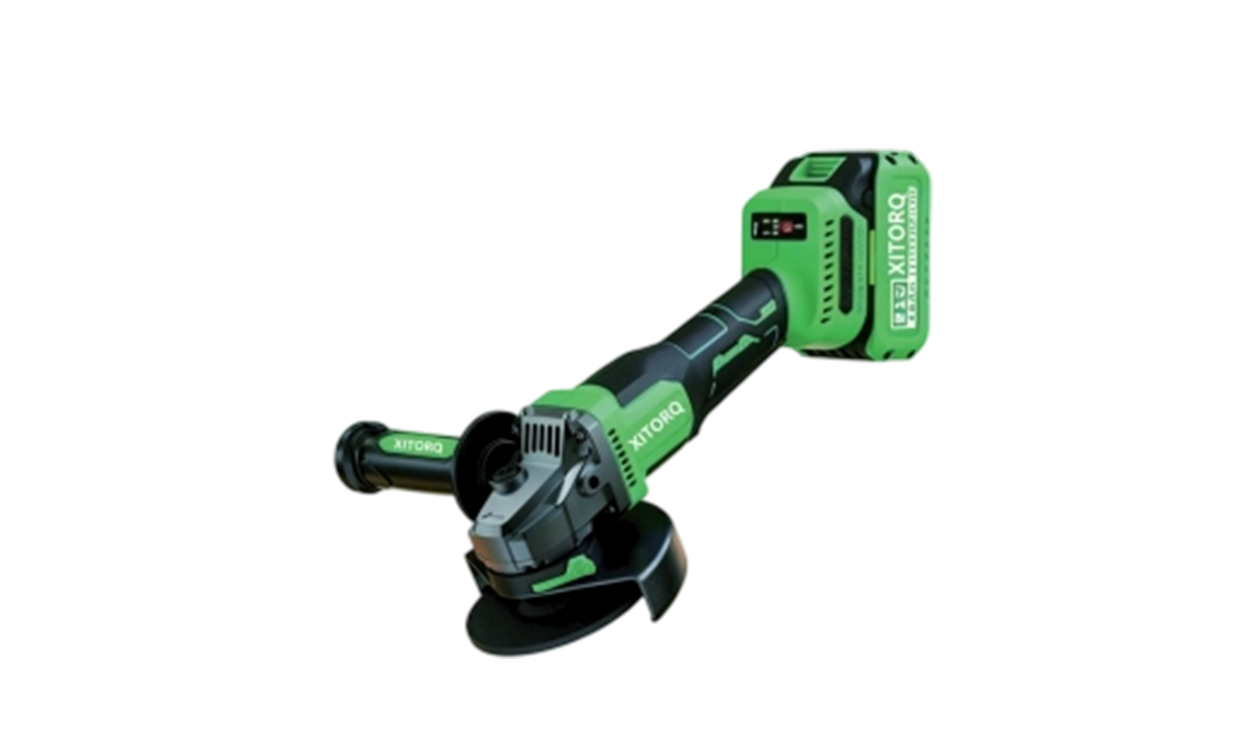
Ang XJ.918 21V lithium-ion high-magnetic brushless angle grinder ay isang heavy-duty industrial-grade grinder mula sa Xiaojia brand. Nagtatampok...
Tingnan ang Mga Detalye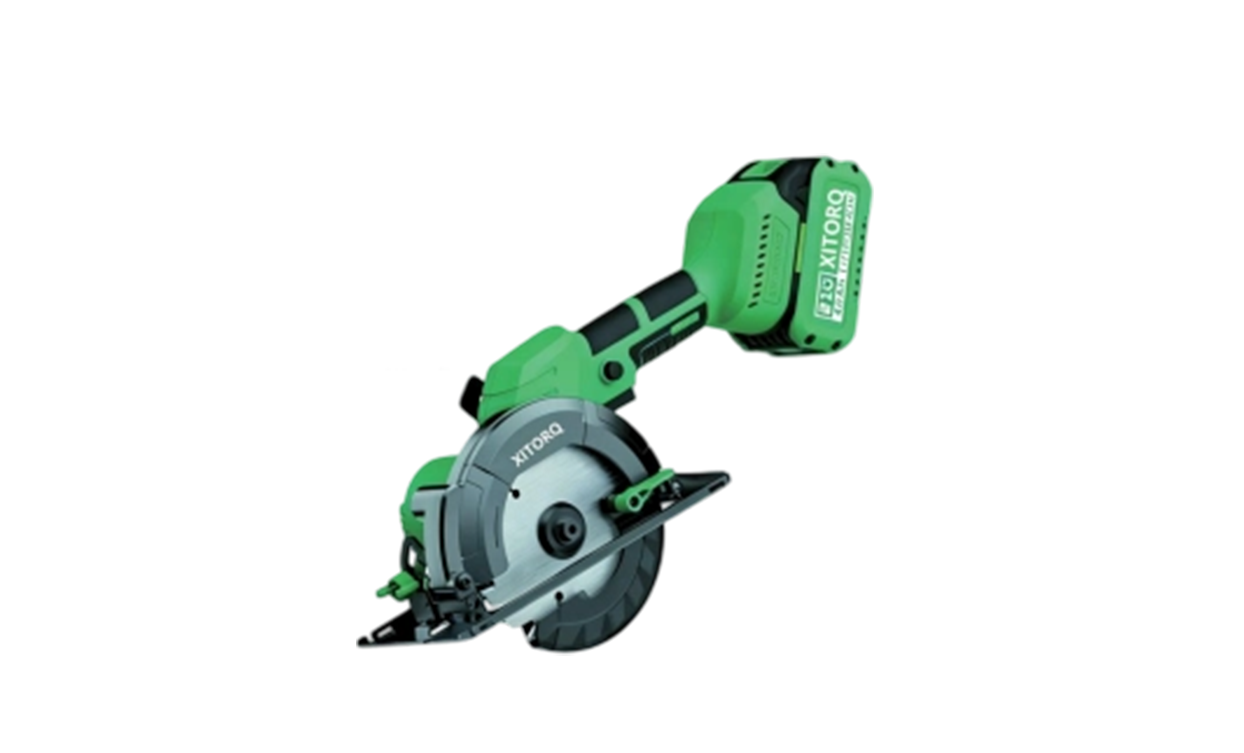
Ang XJ.853 21V lithium-ion high-magnetic brushless circular saw ay isang industrial-grade handheld circular saw mula sa Xiaojia brand. Nagtatamp...
Tingnan ang Mga Detalye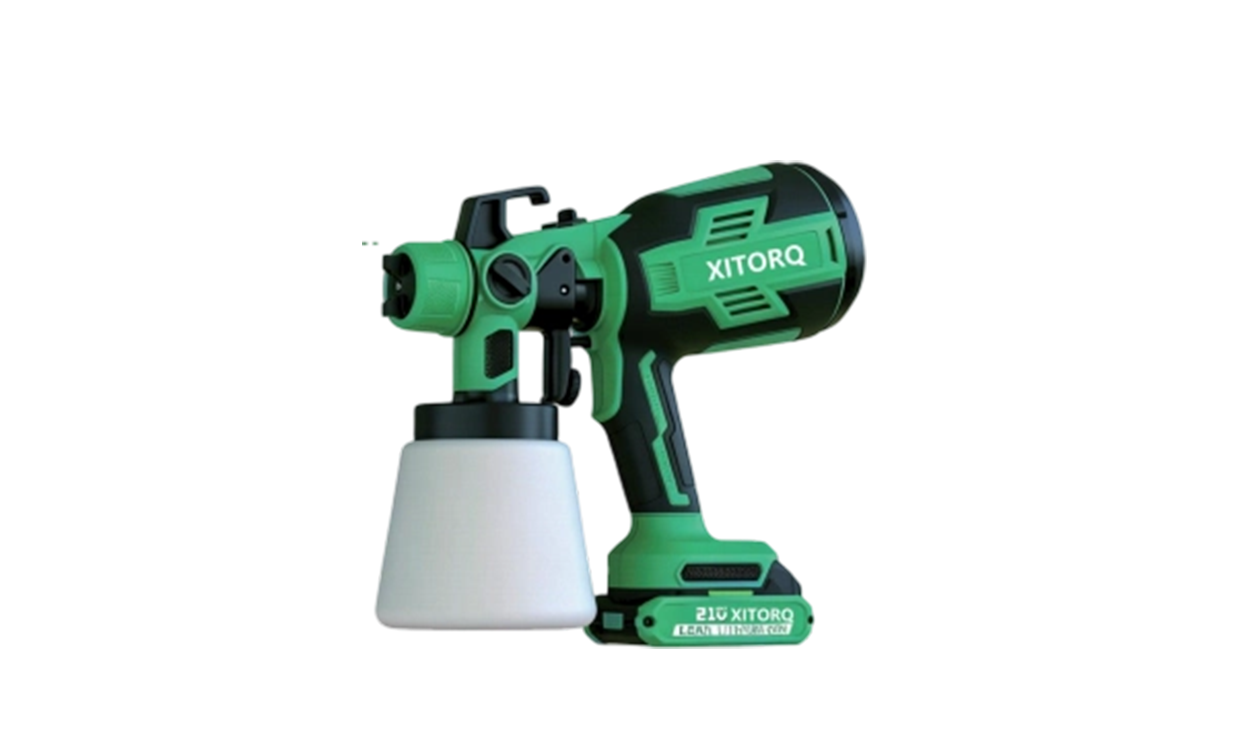
Ang 21V lithium-ion spray gun na ito (modelo ng Maliit na Airplane) ay isang portable cordless painting tool na idinisenyo para sa pag-spray ng pin...
Tingnan ang Mga Detalye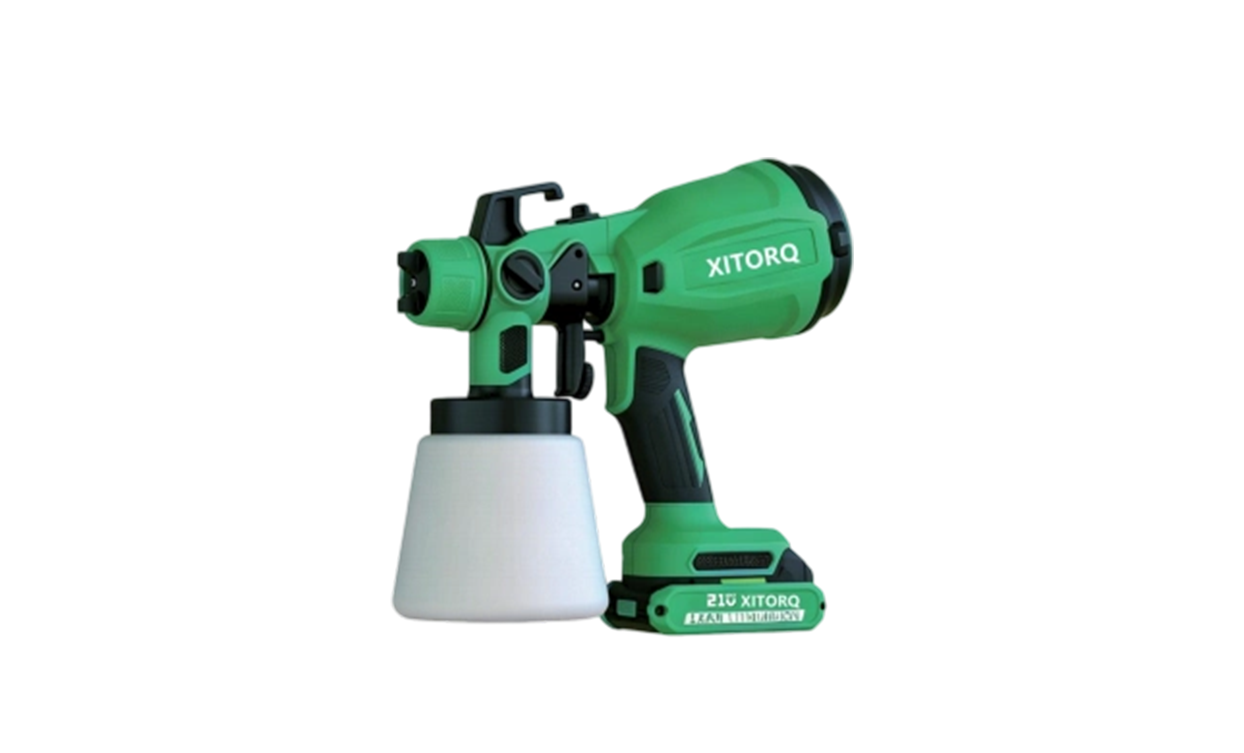
Ang 21V lithium-ion spray gun MT ay isang pang-industriya na grade cordless spray gun mula sa Xiaojia brand. Nagtatampok ng na-upgrade na brushl...
Tingnan ang Mga Detalye
Copyright © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers